
El moldeo por inyección es la forma más rentable de fabricar piezas plásticas a gran escala. El proceso de moldeo por inyección consiste en inyectar plástico fundido dentro de un molde y, posteriormente, expulsar la pieza solidificada. Este artículo ofrece una introducción sencilla sobre la estructura del molde y sus principios fundamentales..
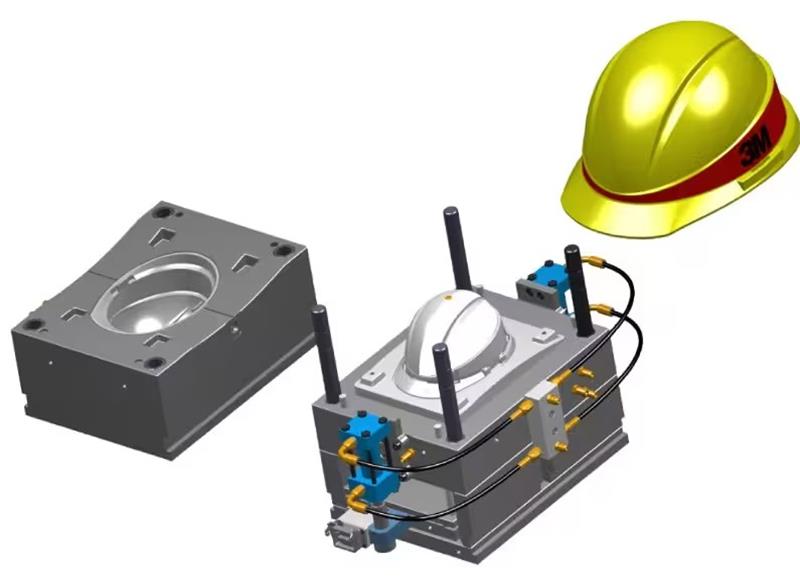
Fig. 1 Molde y pieza
1. Estructura básica del molde
Los diferentes productos plásticos presentan distintas estructuras de molde debido a las variaciones en los tipos de plástico, las formas y estructuras de los productos, así como en el tipo de máquina de moldeo por inyección. Sin embargo, sus estructuras básicas siguen siendo similares.
Moldes móviles y fijos
En esencia, un molde de inyección consta de dos componentes: el molde móvil y el molde fijo. El molde móvil se encarga de abrirse antes de finalizar la inyección, preparándose para expulsar o recuperar la pieza. La parte móvil durante la apertura del molde se denomina molde móvil, mientras que la parte estacionaria se conoce como molde fijo.
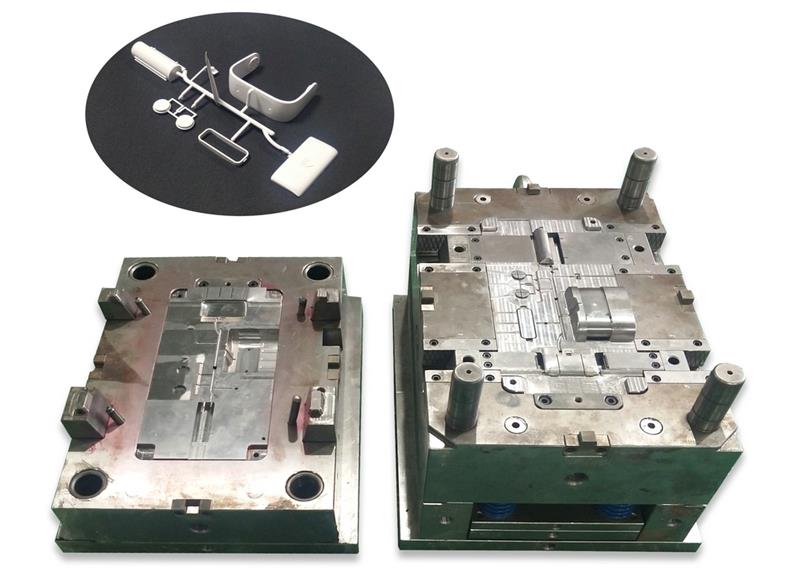
Fig. 2: A la izquierda está el molde fijo y a la derecha el molde móvil.
Denominación de los moldes fijos
Durante la inyección, dado que la boquilla de la máquina de inyección suele permanecer fija donde se conecta con el molde, la parte del molde que está en contacto con dicha boquilla se denomina molde fijo. En una máquina vertical de moldeo por inyección (con inyección de arriba abajo), el molde fijo también se conoce como molde superior. En una máquina horizontal (con inyección de izquierda a derecha o viceversa), se denomina molde frontal. De manera correspondiente, el molde móvil se conoce como molde inferior en máquinas verticales y como molde trasero en máquinas horizontales.
Diferenciación entre moldes fijo y móvil
La cavidad del molde fijo suele ser cóncava, ya que los productos suelen tener paredes finas. Por ello, el molde fijo también se llama molde cóncavo o molde hembra, mientras que la cavidad del molde móvil es convexa, denominándose molde convexo o molde macho.
Introducción a los componentes principales
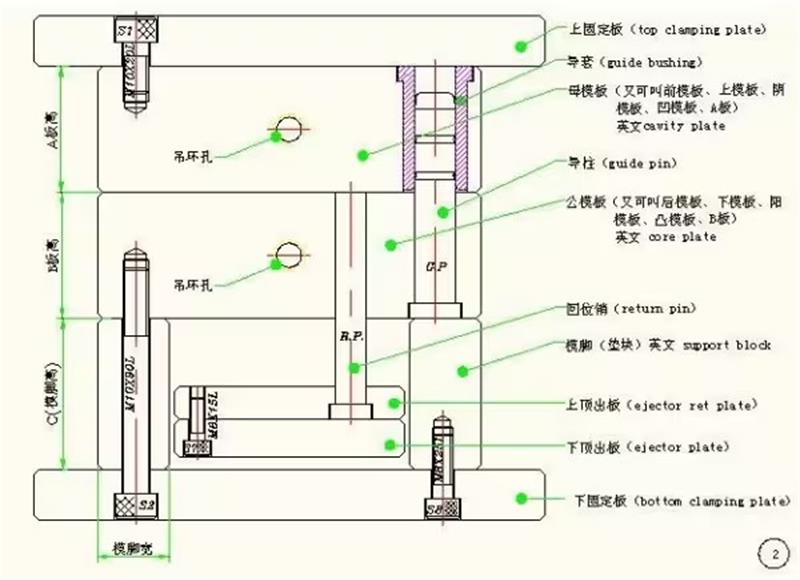
Plantilla y núcleo del molde: La plantilla sostiene el núcleo del molde, que contiene canales de enfriamiento destinados a la pieza ubicada en la cavidad del molde tras la inyección. Los núcleos del molde frontal y trasero forman conjuntamente la cavidad del molde, el espacio que se llena con el flujo de plástico.
Manguito guía y pasador guía: El manguito guía funciona como un cojinete deslizante, y el pasador guía se desliza dentro de él durante el proceso de apertura y cierre del molde, actuando como parte del sistema de posicionamiento preliminar del molde.
Pies del molde: Estos soportan el sistema de expulsión, incluyendo las placas expulsoras superior e inferior, los pasadores expulsores, los pasadores de retorno, etc.
Placas A, B, C: La sección del molde comprendida entre las placas fijas frontal y trasera suele adoptar una estructura de tres niveles conocida como placas A, B y C. Para simplificar y reducir costos, en muchos casos se utilizan marcos de molde estándar para productos simples, limitándose únicamente a los núcleos específicos de cada producto y a ciertos detalles que requieren procesamiento adicional.
2. Principios del moldeo por inyección
Durante el moldeo por inyección, los moldes móvil y fijo se cierran, y los gránulos secos de plástico se vierten en la tolva de la máquina de inyección. El émbolo (tornillo) de la máquina empuja los gránulos hacia adelante, mientras que las bobinas calefactoras del cilindro calientan y funden el material hasta convertirlo en un fluido no newtoniano. Cuando los gránulos llegan a la boquilla, ya se han transformado en un fluido de alta temperatura. A continuación, el material fundido se inyecta en el sistema del molde a través de la boquilla como un fluido a alta presión, llenando la cavidad del molde mediante el canal principal, los canales secundarios y la compuerta. Una vez completado el llenado, la inyección se detiene y el molde entra en la fase de mantenimiento. Posteriormente, el sistema de enfriamiento comienza a funcionar, el molde se abre y el sistema de expulsión actúa para extraer la pieza. Finalmente, la pieza se retira.
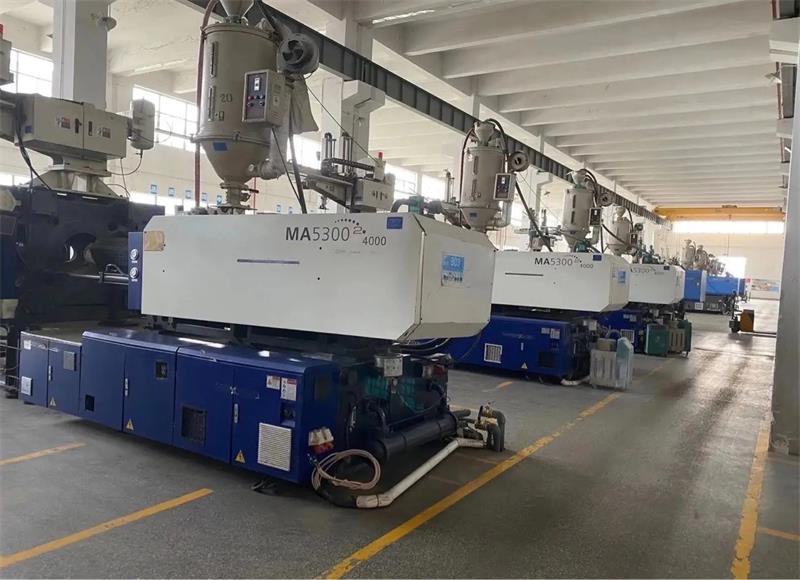
El moldeo por inyección es un método de producción eficiente y rápido, que suele completar un ciclo en menos de un minuto. Este proceso no solo se utiliza ampliamente en productos plásticos, sino que también está presente en nuestra vida cotidiana. Comprender la estructura básica de los moldes y los principios del moldeo por inyección nos ayuda a comprender mejor la complejidad y la precisión de este proceso de fabricación.


